
食品包装上的喷码,是读码器最不愿意面对的“刁难”之一。油墨在复合膜上扩散、喷头微堵导致笔画断点、包装褶皱把字符压变形、深色袋子上黑墨几乎隐形——这些情况在产线上太常见了。很多现场的第一反应是换读码器或者调高曝光,但真正有效的路径通常是两步:先把光配对,再让解码算法去处理“烂图”。
喷码模糊导致读不出来,原因往往不在解码环节。读码器拍到的图像如果本身对比度不够、字符边缘糊成一片,再强的算法也救不回来。反过来,图像里能看清字符轮廓,但解码频繁失败,那才是算法该上场的时候。
一个简单的判断方法是:把读码器采集的原始图像导出来,用肉眼看一下。如果人也看不清喷码在哪,问题在光源。如果肉眼能辨认出字符,只是读码器反复报“No Read”,问题在解码参数。
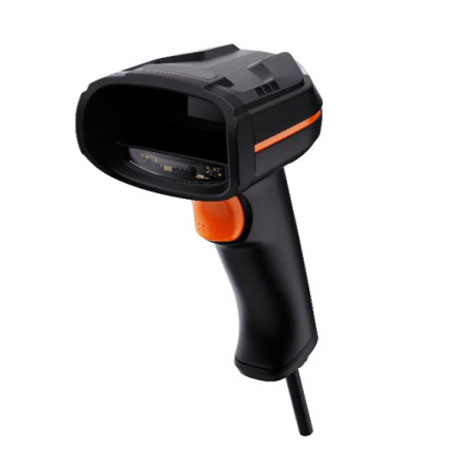
食品包装的喷码读取,光源配置的核心不是亮度,而是波长和角度的匹配。
反光膜和亮面包装,先解决镜面反射。 很多食品包装用的是OPP、PET复合膜,表面光滑。直射光打上去,整片区域过曝发白,喷码的黑色笔画反而被“吃掉”。这时候需要把光源角度压低,或者加偏振滤镜。行业里的做法是尝试将光源角度调至较低角度,并旋转偏振片直到包装膜底色变为均匀暗灰色,此时字符对比度最高。康耐视的照明指南也指出,对于光亮的标签表面,应切换到漫射光并均匀照亮静区。
深色基材上的深色墨,换波长比加亮度有用。 黑色PE膜上喷深灰色日期,白光打上去两者反射率接近,拍出来几乎是一张灰板。这时候切换LED颜色可以制造单波长无法实现的对比度。有实际案例显示,某乳品企业黑色PE膜上的深灰喷码用普通设备读码率不足40%,切换到红色面光源后,利用油墨与PE膜对特定波长反射率的差异,字符边缘“浮”出来,读取率拉到98%以上。红、白、蓝三色面光源可切换的读码器,在这类场景里比固定白光设备灵活得多。
褶皱和曲面,用漫射光压制高光带。 包装袋充气后表面不平整,喷码可能正好落在褶皱的弧面上。直射光会在弧面产生一条高光带,如果它压在字符区域上,低对比度的笔画就消失了。漫射穹顶照明有助于抑制曲面和镜面反射表面的眩光影响。如果读码器支持多角度补光,把光从几个方向同时打过去,高光带会被打散,字符区域的照明更均匀。
图像拍清楚了,但喷码本身有断点、飞墨、边缘毛刺,解码仍然会失败。这时候需要调整解码器的“容忍度”。
开启针对低质量码的解码模式。 工业读码器的解码设置里通常有专门应对印刷质量差的选项。以康耐视DataMan系列为例,Read Setup允许针对“低对比度基材或部分损坏的条码”调整解码算法来提升识别率。斑马设备的DPM设置中则有“Grid-based Detection”选项,专门用来读取固定模式严重受损的码。这些模式不会默认全开,因为会增加处理时间,但在喷码质量不稳定的场景下值得启用。
允许多帧融合和自适应曝光。 喷码的墨点深浅不一,单帧图像可能只有部分字符清晰。支持多帧曝光融合的读码器可以连续采集几帧不同曝光参数的图像,把每一帧里最清晰的部分拼起来再解码。对于高速产线,这个功能的代价是处理延迟增加,但在喷码质量差的批次上,用一点速度换读取率通常是划算的。
质量评分功能用来做预防性判断。 一些读码器在解码的同时会输出条码质量评分(BQM),即使解码成功,评分也能反映码的印刷质量趋势。如果某批包装的喷码评分持续偏低,说明喷头状态或墨水匹配在恶化,可以在彻底读不出来之前做干预。斑马设备支持设置最低BQM阈值,低于阈值的码即使能解出来也可以标记为不合格。这比等到产线停线再排查要主动得多。
喷码读取失败有时跟光源和算法都无关,而是拍的时候字符在动。食品包装线速度不低,如果读码器的触发延迟没校准好,快门打开的瞬间喷码位置已经偏移了,拍到的图像边缘模糊或者字符被切掉一角。有排查案例提到,编码器触发延迟需要用实际物理距离除以线速度来换算,不能凭感觉填数字。如果同一批产品有时读得出、有时读不出,而且失败集中在产线速度波动的时段,先检查触发参数比调光源更有效。
遇到食品包装喷码读不出,按这个顺序走,比盲目换设备省时间:
先导原始图像,肉眼判断是“看不见”还是“读不懂”。看不见,查光源角度和波长——亮面包装降角度加偏振,深色基材换LED颜色,褶皱表面用漫射。读不懂,查解码模式——开启低质量码容忍选项,考虑多帧融合,用质量评分监控趋势。两者都正常但读取不稳定,查触发延迟和运动模糊。喷码质量本身持续恶化,那是喷码机端的问题,读码器只能补救不能根治。
艾韦迅(IVYSUN)提供适配食品产线场景的工业读码器与条码扫描设备,从光源选型、偏振配置到解码参数调试可以结合良好包装材质和产线速度给建议。如果你正在为喷码模糊、读取率不稳的产线找方案,欢迎联系我们18924129201聊聊具体工况。
相关产品

 当前位置:



 销售热线:18924129201,18929502661,18924129401,020-87030040
 微信:ivysun888/18924129201
 地址:广东省广州市黄埔区黄埔东路3642号丰泽高新产业园B栋406-410
 热门关键词:海康读码器,工业读码器,海康工业视觉相机,OCR字符扫描枪,固定式扫描器,
 码上关注艾韦迅